

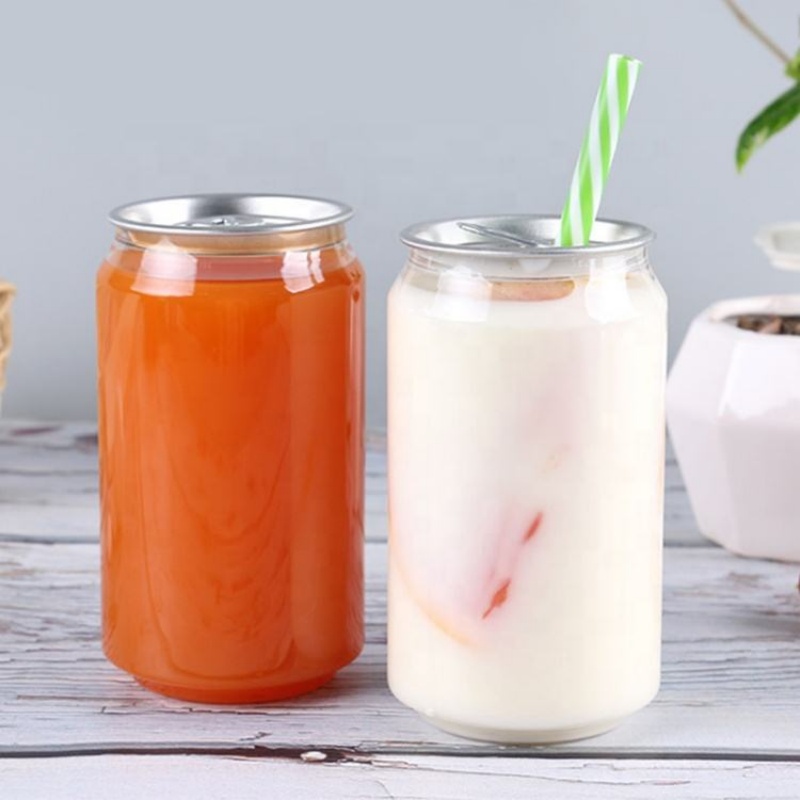
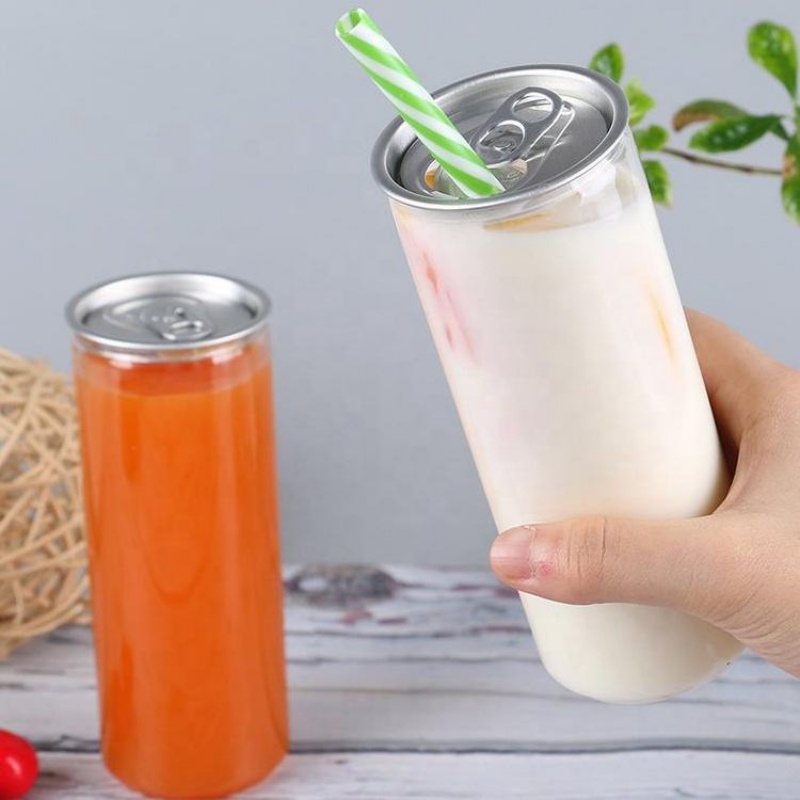
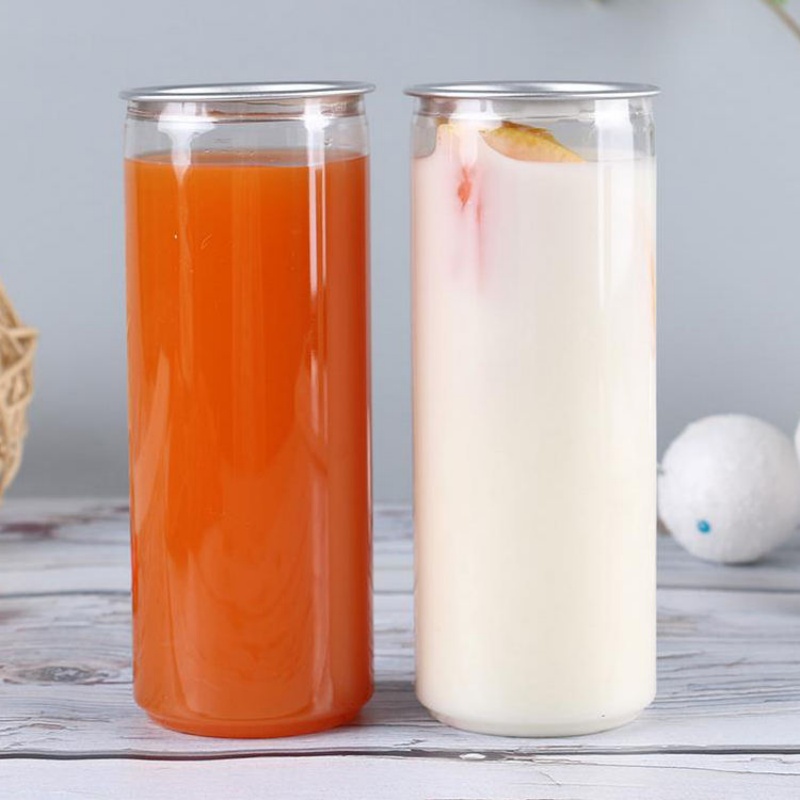
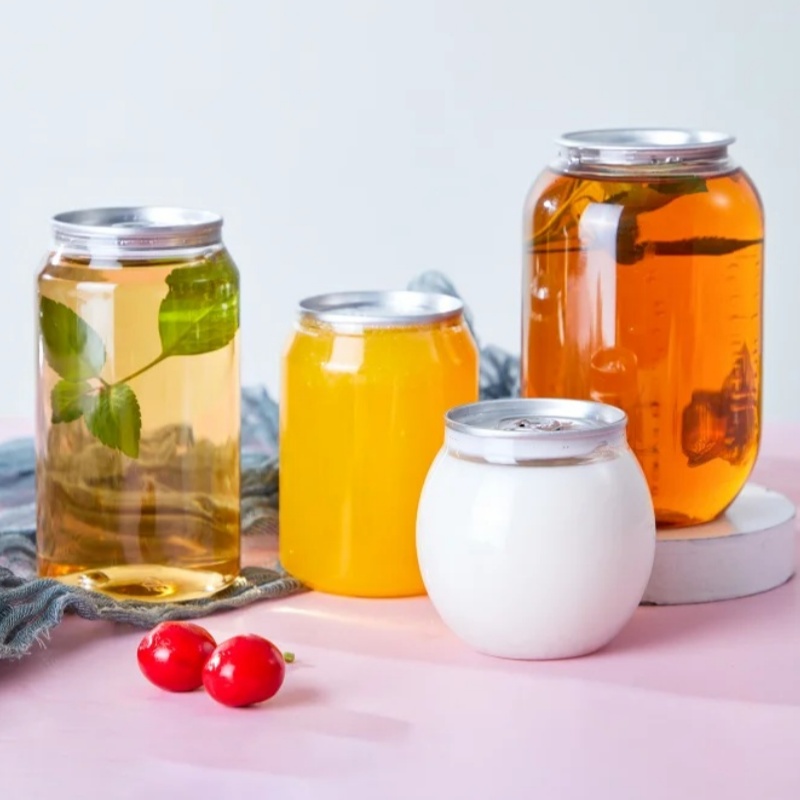
Canette de boisson PET en gros avec ouverture facile
Vidéo
Présentation du produit
Le processus de fabrication d'une canette de boisson en PET est un flux de travail standardisé en plusieurs étapes qui combine la préparation des matériaux, le moulage, la finition et le contrôle qualité. Vous trouverez ci-dessous une description détaillée, étape par étape, incluant les technologies clés et les points de contrôle qualité adaptés aux applications d'emballage de boissons :
Étape de production | Processus clés | Détails techniques et exigences de qualité | But |
1. Préparation des matières premières | -Sélection et séchage des matériaux-Mélange composé (facultatif) | -résine PET viergeGranulés de qualité alimentaire conformes aux normes FDA/EFSA (sans BPA ni phtalates). -intégration rPET: Mélanger des granulés de PET recyclé (contenu de 30 à 100 %) avec du PET vierge pour une durabilité accrue ; s'assurer que le rPET est purifié selon les normes alimentaires. -SéchageLes granulés de PET sont séchés à 120–160°C pendant 4 à 6 heures pour réduire la teneur en humidité en dessous de 0,02 % (empêche la formation de bulles pendant le moulage). -Additifs (facultatifs): Incorporer des stabilisateurs UV (pour les boissons sensibles à la lumière) ou des mélanges-maîtres de couleur (pour les canettes opaques) en granulés. | Éliminer les défauts liés à l'humidité ; garantir la sécurité et la constance des matériaux destinés au contact alimentaire. |
2. Moulage par injection de préformes | -Moulage par injection de préformes en PET-Refroidissement et finition | -ProcessusLes granulés de PET séchés sont fondus à 260–280°C dans une machine à mouler par injection, puis injectés dans des moules de préformes (la préforme est un petit produit semi-fini en forme de tube à essai avec un col fileté). -Moules: Moules de précision avec un nombre de cavités correspondant à la capacité de production (par exemple, moules à 96 cavités pour la production en grande série). -RefroidissementLes préformes sont refroidies rapidement (10 à 20 secondes) à l'eau glacée afin de maintenir leur stabilité de forme.Garniture: Éliminer les bavures excessives des cols des préformes afin de garantir un filetage uniforme. | Produire des préformes homogènes – la base du PET permet de façonner et de renforcer. |
3. Moulage par soufflage-étirage (étape du noyau) | -Préchauffage-Moulage par étirage et soufflage-Refroidissement final | -ChauffageLes préformes sont chauffées à 90–110 °C (température de transition vitreuse du PET) dans un four infrarouge ; la zone du col est protégée de la chaleur pour préserver l'intégrité du fil. -Extensible: Une tige d'étirement pousse verticalement la préforme chauffée à 2–3 fois sa longueur d'origine (améliore l'orientation moléculaire pour plus de résistance). -moulage par soufflageDe l'air à haute pression (20 à 40 bars) est injecté pour dilater la préforme étirée contre la cavité du moule de la boîte, formant ainsi la forme finale de la boîte (cylindrique, conique ou personnalisée). -RefroidissementLe moule est refroidi à l'eau pour solidifier la canette en PET en 2 à 5 secondes. | Façonnez le corps final de la canette en PET avec des dimensions précises, une résistance à la pression et une transparence optimales. |
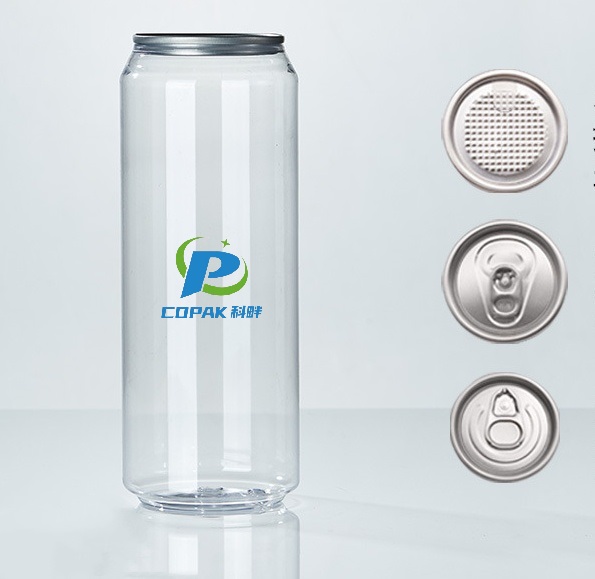
4. Traitement secondaire et finition | -Ébavurage et ébavurage-Traitement de surface (optionnel)-Impression et étiquetage-Assemblage du couvercle | -GarnitureCoupez le bord supérieur de la boîte à une hauteur uniforme pour l'installation du couvercle. -Traitement de surfaceTraitement corona (augmente la tension superficielle) pour assurer l'adhérence de l'encre à l'impression ; ou application d'un revêtement mat/dépoli pour les marques haut de gamme. -ImpressionUtilisez des encres alimentaires à séchage UV pour les graphismes, logos et informations de conformité haute définition (par exemple, étiquettes recyclables, texte multilingue). -Assemblage du couvercle: Fixez des extrémités faciles à ouvrir (EOE) ou des couvercles à vis refermables – assurez une fermeture hermétique pour répondre aux exigences de durée de conservation des boissons. | Améliorer l'esthétique, l'image de marque et la fonctionnalité ; s'assurer que la boîte est prête à être remplie. |
5. Contrôle et tests de qualité | -Inspection dimensionnelle-test de résistance à la pression-Test d'étanchéité-Tests de sécurité alimentaire | -Contrôle dimensionnel: Vérifier la hauteur, le diamètre et l'épaisseur de la paroi de la boîte (tolérance ±0,1 mm) à l'aide de jauges automatisées. -Test de pression: Soumettre les canettes à une pression interne de 3 à 4 bars (pour les boissons gazeuses) afin d'éviter toute déformation ou rupture. -Test d'étanchéitéUtilisez des détecteurs de fuites de vide ou d'hélium pour confirmer l'étanchéité (essentielle pour la fraîcheur des boissons). -test de sécurité alimentaire: Effectuer un test de recherche de monomères résiduels, de métaux lourds ou de migration de microplastiques (conformément aux limites de la FDA/EFSA). | Éliminer les produits défectueux ; garantir la conformité aux normes de sécurité alimentaire et d'emballage. |
6. Emballage et entreposage | -Groupement et empilement-Palettisation et stockage | -RegroupementLes canettes sont emballées dans des sacs en plastique ou des cartons pour éviter les rayures pendant le transport. -palettisationUtilisez des palettiseurs automatisés pour empiler les cartons ; filmez les palettes avec du film étirable pour plus de stabilité. -Stockage: À conserver dans un entrepôt sec et frais (température 15–25°C, humidité | Préparer les boîtes finies pour l'expédition vers les usines d'embouteillage de boissons ; maintenir la qualité du produit avant utilisation. |
Envoyer une demande
Nous nous engageons à vous fournir un service de la meilleure qualité et nous nous réjouissons de communiquer avec vous afin de résoudre ensemble les problèmes et de vous offrir une meilleure expérience.